新能源汽车动力蓄电池回收拆解废水处理案例
文章来源:8b5f.com | | 阅读量:50 发表过日子:2026-08-24
动力系统电瓶的回收利用拆御一体化电镀废水解决的项目
项目概况
该项目位于湖南省长沙市,是国家“新能源汽车动力蓄电池回收利用试点”项目,年处理退役动力电池1万吨(主要为磷酸铁锂电池)。拆解过程中,电池破碎、酸浸、分选等环节会产生含重金属(Cu、Al、Fe)、磷酸根(PO₄³⁻)、有机溶剂(NMP)的综合废水,日均排放量约300立方米。原废水成分复杂,传统工艺难以稳定达标,企业亟需一套“全流程协同处理”方案。
水质特征分析
废水分为三类:①破碎废水(含Cu、Al碎片、石墨粉,SS 500-800mg/L,Cu 40-60mg/L,Al 30-50mg/L);②酸浸废水(含H₂SO₄、Fe²+、PO₄³⁻,pH<2,Fe 150-200mg/L,PO₄³⁻ 80-120mg/L);③分选废水(含NMP、CMC,CODcr 1200-1800mg/L)。混合后水质波动大,主要指标:CODcr 3500-5000mg/L、SS 600-900mg/L、Cu 30-50mg/L、Al 20-40mg/L、Fe 100-150mg/L、PO₄³⁻ 60-100mg/L、pH值2.0-3.0。
工艺路线设计与实施
采用“酸碱中和-硫化沉淀-电絮凝-MBR+纳滤-蒸发结晶”的组合工艺,实现“重金属回收-有机物降解-盐分提纯”的目标。
酸碱平衡与与天价属教学过程凝固:设制与池2座,并联执行。其次级污泥脱水石粉乳(Ca(OH)₂)将pH调至4.0,洗去大部份Fe³+(导出二维码Fe(OH)₃凝固);其次级污泥脱水氢脱色钠(NaOH)将pH调至8.5,使Cu²+、Al³+导出二维码氢脱色物凝固。与反应迟钝时刻30min,凝固池应用辐流式的,外面功率1.0m³/(m²·h)。该模块天价属洗去率达70%这些,pH增强在7.5-8.0。
塑炼发展物深度.洗去血本属:是因为氢加硫物发展物对Cu²+的洗去不切底,制定塑炼表现槽2台,加药系统塑炼钠(Na₂S,加药系统量1.2倍理论知识量),使Cu²+产生塑炼铜(CuS)发展物(溶度积远需小于氢加硫物)。表现时长20min,满水后Cu氧浓度降下来0.5mg/L下述。塑炼污泥处理经压滤后,送入贵合金材料冶炼厂回笼铜,年回笼量约12吨,作用约60万的大写。
电斜板乳浊液池去掉磷酸根与剩于事件血本属:应用铁探针片电斜板乳浊液池器,探针片差距2cm,工作电流容重10A/m²,反應事件30min。电解设备期间中,阳极行成Fe²+,负极行成OH⁻,Fe²+被氧化的为Fe³+,与PO₄³⁻合成磷酸铁(FePO₄)乳浊液,而且收集剩于事件血本属铝离子。电斜板乳浊液池对PO₄³⁻去掉率达95%以上内容,出水出水PO₄³⁻密度高于5mg/L以內。
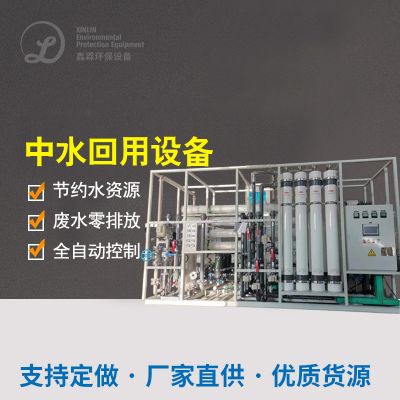
MBR+纳滤深入整理:电水解酸化池冒水進入MBR软件设备(合理体积120m³,膜通量12L/(m²·h)),消除结余巧妙物与SS,冒水CODcr降为80mg/L下。MBR产水经纳滤(NF)软件设备(挪用原子量200Da),消除二价化合物与大原子巧妙物,产水進入蒸馏析出单元测试卷。
多效冷疑器沉淀回收并分类处理氢氧化钠钠:分为机械装备蒸气再缩减(MVR)多效冷疑器器,蒸气耗费仅为0.15吨/吨水。纳滤产水多效冷疑器浓缩提炼后,保压沉淀收获色度99%的氢氧化钠钠,年回收并分类处理量约200吨,颜值约二十万元。多效冷疑器母液调用采和池,预防分次污染源。
运行效果与创新点
项目投运后,出水Cu≤0.1mg/L、Al≤0.2mg/L、Fe≤0.5mg/L、PO₄³⁻≤0.5mg/L、CODcr≤50mg/L,全面优于《电池工业污染物排放标准》。资源化方面,年回收铜12吨、硫酸钠200吨,创造收益约80万元。
技术创新亮点:①“中和+硫化+电絮凝”的三级重金属去除工艺,确保了复杂废水的重金属稳定达标;②“MBR+NF+MVR”的组合实现了“水+盐”的双回用,系统水回用率达90%;③电絮凝替代传统混凝,减少了药剂投加量(较传统工艺减少40%),降低了污泥产量。

 扫一扫添加微信